Sua Ponta de Solda Não Dura Nada? O Guia Definitivo para Limpeza e Manutenção que Salva seu Bolso e seus Reparos
Abordar o tema como uma habilidade fundamental que separa o amador do profissional. O artigo deve focar no impacto financeiro e na qualidade do reparo...
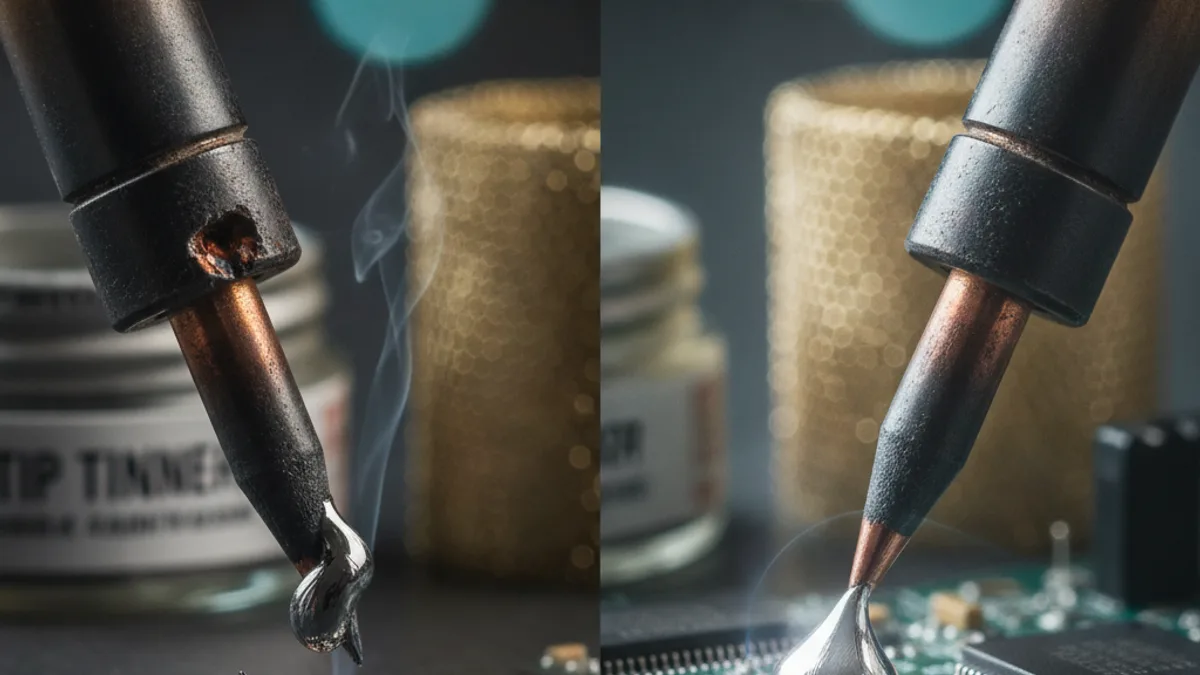
INTRODUÇÃO
Pega essa visão: eu já vi muitas bancadas lotadas de ferro de solda com ponta destruída, técnico reclamando que a solda não “pega” e o cliente voltando com a mesma placa pela terceira vez. Eletrônica é uma só — e a ponta de solda é uma extensão das suas mãos na reparação. Se ela não está bem cuidada, você perde tempo, qualidade e dinheiro. Tamamo junto: vou te mostrar como transformar um processo simples — limpar e manter a ponta — numa vantagem competitiva real no dia a dia da manutenção de ar-condicionado e eletrônicos.
Recentemente a iFixit publicou um material prático sobre limpeza e uso de pontas de solda. Usei esse conteúdo como referência e traduzo aqui para a nossa realidade de bancada brasileira, com foco nos desafios comuns em placas de climatização (Midea, Gree, LG, Carrier e afins). Meu objetivo: que você saia daqui com procedimentos concretos, protocolos de fim de expediente e um kit de sobrevivência da ponta que vai dobrar a vida útil da ferramenta e reduzir retrabajos.
Neste artigo eu vou cobrir a ciência por trás das falhas, comparar métodos de limpeza (esponja de latão vs esponja úmida vs pastas de limpeza/ativadores), apresentar o protocolo de fim de expediente que você deve seguir religiosamente e dar dicas práticas para trabalhar em placas com grandes planos de terra e componentes SMD. Bora nós — show de bola, meu patrão.
CONTEXTO TÉCNICO
Como funciona uma ponta de solda: materiais e transferência de calor
As pontas modernas têm um núcleo de cobre para condução de calor, revestido por uma camada de ferro (iron plating). O cobre dá a condutividade térmica; a camada de ferro protege o cobre da corrosão e da dissolução pelo estanho fundido. Com o tempo, essa camada de ferro sofre desgaste (erosão química e mecânica), expondo o cobre, que se dissolve em contato com a solda, gera pitting e perda de forma.
A função da ponta é transferir calor de forma eficiente para o ponto de solda. Uma ponta bem estanhada (tinned) forma uma fina película de liga estanho/fluxo que:
- Melhora a transferência térmica (contato metal-metal).
- Protege a camada de ferro/metal base da oxidação.
- Facilita a molhabilidade do estanho durante a soldagem.
Quando a ponta oxida, a transferência térmica cai e você começa a aumentar temperatura para “compensar” — isso só acelera a degradação. Resultado: soldas frias, excesso de calor nos componentes e risco de levantar pads ou queimar sensores.
O processo de oxidação e por que a estanagem é crucial
A oxidação acontece quando metal quente reage com o oxigênio da atmosfera. Em pontas de solda, a alta temperatura acelera esse processo. A camada de ferro oxida formando óxidos que são maus condutores térmicos e não se wets com estanho. Sem estanho cobrindo a ponta, o oxigênio ataca mais rápido. Tinning (estanhagem) sacrifica o estanho ao invés da ponta — a película de estanho queima/oxida primeiro, e você repõe com o procedimento correto.
Em resumo: estanhagem é proteção passiva e ativa ao mesmo tempo. Sem tinning, ponta morre mais rápido.
ANÁLISE APROFUNDADA
1) A Ciência por Trás da Falha: oxidação, dissolução e erosão
- Oxidação: alta T → formação de óxidos de ferro e cobre. Esses óxidos isolam termicamente e impedem o molhamento.
- Dissolução: o estanho fundido dissolve gradualmente o ferro e cobre expostos, causando perda de contorno (pitting). Isso é agravado por temperaturas excessivas e tempos longos de contato com solda sem fluxo adequado.
- Erosão mecânica: limpar a ponta com objetos inadequados (lima grossa, serragem, etc.) remove a camada protetora de ferro e encurta a vida.
Causa final de “ponta que não dura nada”: ciclo de aquecimento + oxidação + limpeza agressiva + sequência de soldagens a alta T sem reestanhagem. Pega essa visão: não adianta só estrangular o problema com limpeza agressiva; você precisa de manutenção preventiva.
2) O Kit de Sobrevivência da Ponta de Solda: comparação de métodos
Vou direto ao ponto — cada método tem vantagens, limitações e uso recomendado:
-
Esponja de latão (brass wool/padrão de latão):
- Vantagem: limpa sem resfriar demais a ponta; retira fluxos e óxidos mecânicos; não elimina a película de estanho protegendo a ponta.
- Uso: rotina contínua durante a soldagem. Para placas com planos de terra, evite esfregar demais — limpe só o necessário.
- Recomendação: prefiro 100% para bancada enquanto trabalho.
-
Esponja úmida (sponge/wet sponge):
- Vantagem: remove resíduo de solda e fluxos.
- Limitação: provoca choque térmico (queda rápida de temperatura), que acelera fadiga térmica e pode danificar a ponta e as reservas térmicas do ferro. Além disso, a água quente pode gerar vapor e respingos.
- Uso: se usar, que seja pouco e só para limpeza rápida; prefira esponja de latão. No Brasil muita bancada usa esponja úmida historicamente — eu digo: reduza o uso.
-
Pasta de limpeza / Tip Tinner / Tip Re-Tinning:
- Composição: geralmente uma mistura de flux + solda que retoma a estanhagem e limpa óxidos.
- Vantagem: resgata pontas oxidada leve a moderadamente; re-tina a ponta e melhora transferência térmica.
- Uso: use como manutenção diária e para recuperar ponta antes de trabalhos críticos. Não substitui substituição quando há pitting.
-
Abrasivos finos e palha de aço fina:
- Uso: último recurso para pontas muito corroídas. Risco: remove a camada de ferro e encurta vida. Só se você aceita substituir a ponta depois.
- Eu evito ao máximo.
-
Fluidos e ativadores de flux específicos (flux pens):
- Vantagem: melhora molhabilidade; essencial em SMD e em planos de terra.
- Uso: aplicar antes de soldar terminais grandes e SMDs.
Minha ordem de preferência na bancada: 1) esponja de latão enquanto solda; 2) re-tinning com pasta específica ao terminar; 3) tip tinner ocasional para recuperação; 4) abrasivo só se for extremo.
3) Quando usar cada método — casos práticos em HVAC/climatização
-
Soldagem em MOSFETs/IGBTs e transistores de potência em placas de ar-condicionado (grandes pads e planos de terra):
- Problema: alta massa térmica, o ferro perde temperatura rápido.
- Solução: ferro com 50–80 W e ponta chata/chanfrada; uso de fluxo ativamente; pré-aquecimento da placa (placa aquecida com estação de pré-aquecimento ou pistola de ar) para reduzir o delta térmico; limpeza com latão e reestanhagem frequente.
- Resultado: menos tempo de aquecimento, menor risco de levantar pads.
-
SMDs finos (resistores, capacitores, ICs):
- Problema: soldagem rápida necessária, confiança em molhabilidade.
- Solução: ponta pequena (conical/needle para pontos finos), flux no ponto, controle de temperatura 300–350 °C (300–320 °C para estanho com chumbo; 340–380 °C para sem chumbo, SAC305). Limpar com latão entre operações e usar tip tinner se notar perda de wetting.
APLICAÇÃO PRÁTICA
Protocolo de Fim de Expediente — passo a passo obrigatório
Este é ritual que eu recomendo e sigo: não deixa pra depois.
- Aqueça o ferro à temperatura de trabalho.
- Limpe a ponta numa esponja de latão para remover oxidação e resíduos.
- Aplique tip tinner/pasta de reestanhagem (ou diretamente solda fresca) até que a ponta fique uniformemente coberta por uma película brilhante.
- Remova excesso com o latão (não lave). O objetivo é uma camada fina e contínua de estanho cobrindo toda a superfície visível da ponta.
- Desligue o ferro e coloque no suporte até esfriar. Não guarde a ponta exposta ao ar sem estanho.
- Se usar iron com standby/controle digital, reduza a temperatura para modo de espera apenas se for uma sessão curta; ao final do dia prefiro desligar após a estanagem.
Por que isso funciona? Ao deixar a ponta estanhada ao esfriar, você impede o contato do metal quente com oxigênio e retarda a oxidação. Pega essa visão: é barato, leva 30 segundos e salva ponta.
💡 Dica prática: mantenha um pequeno frasco de solda 60/40 (se estiver autorizado a trabalhar com chumbo) somente para reestanhagem. Use-a apenas para esse fim — evita contaminação por ligas diferentes.
⚠️ Alerta: se você trabalha com flux solúvel em água, limpe a superfície do ferro e do suporte para não deixar resíduos corrosivos. Fluxos solúveis são excelentes para limpeza, mas deixam resíduos iônicos que corroem se não forem removidos.
Ferramentas e técnicas recomendadas para placas de ar-condicionado
- Ferro: 50–80 W com controle de temperatura (ceramic heater). Em muitos reparos de climatização, 25 W é insuficiente para planos de terra grandes.
- Pontas: chisel (2–4 mm) para massa térmica; conical para SMD. Tenha ao menos 3 formatos diferentes.
- Flux: gel/no-clean para uso geral; flux ativado (RA) quando solda difícil; flux water-soluble quando houver limpeza pós-reparo.
- Estação de ar quente: imprescindível para SOICs, THT e rework de transistores com massa térmica grande.
- Malha dessoldadora e bomba: qualidade da malha influi no tempo do reparo — prefira malha de boa condutividade e cobre de alta pureza.
Exemplo prático (Midea/Gree): ao trocar um MOSFET em placa com grande plano de terra, eu:
- pré-aqueço a placa (50–80 °C),
- coloco fluxo ativo nas soldas,
- uso ponta chata grande num ferro 60 W,
- aspiro solda com malha se necessário,
- aplico fluxo extra e adapto o aquecimento de acordo.
Se você tentar com ferro fraco e ponta suja, vai aquecer demais a área e levantar pad — retrabalho garantido.
DICAS AVANÇADAS E DIAGNÓSTICO
- Como detectar ponta perto do fim: perda de brilho metalizado, dificuldade de molhar, sensação de “escoar” do estanho, desigualdade de aquecimento.
- Quando usar tip tinner: sempre que notar perda de wetting. Faça isso antes do reparo grande; evita prolongar aquecimento e dano à placa.
- Evite usar solda com diferentes ligas sem limpar a ponta entre usos (mesclar SAC305 com 60/40 deixa camada mista que altera ponto de fusão e comportamento).
- Flux e resíduos: para placas de climatização com sensores e máquinas expostas, limpe resíduos de flux com isopropanol 99% quando necessário. Resíduos iônicos podem causar falhas a longo prazo em ambientes úmidos.
💡 Dica prática: mantenha um pequeno “diário” digital ou físico por ferro: horas de uso, data de troca de ponta, tipo de trabalhos (muito SMD vs muito power). Isso ajuda a prever despesas e a justificar upgrades (ferro mais potente ou estações melhores).
⚠️ Alerta crítico: não use ácido comum ou fluxos corrosivos sem remoção completa. Em placas com sensores/termistores e trilhas finas, resíduos podem corroer e causar leituras erráticas ou curto a longo prazo.
MANUTENÇÃO PREVENTIVA E PLANEJAMENTO DE CONSUMÍVEIS
- Rotina diária: limpeza com latão, reestanhagem ao fim do expediente.
- Inspeção semanal: verifique shape e integridade da camada de ferro; substitua se houver pitting significativo.
- Substituição mensal: depende do uso — técnicos que fazem reballing ou muito reparo de potência substituem pontas mais frequentemente. Monitore pela performance, não só pela aparência.
Economia: uma ponta bem cuidada dura muito mais — menos compra de peças e menos tempo perdido em retrabalho. No mundo real da manutenção brasileira, reduzir a troca de ponta significa menos custo operacional e entregas mais rápidas.
CONCLUSÃO
Resumindo: a ponta de solda é um consumível que responde diretamente aos seus hábitos. Uma ponta bem cuidada transfere calor melhor, reduz riscos de soldas frias, minimiza danos a componentes sensíveis e corta custos recorrentes. Eu me apoiei em práticas consolidadas (e material prático como o da iFixit) para montar um procedimento que é simples, barato e altamente eficaz para a bancada de climatização e eletrônica no Brasil.
Ações imediatas que você pode tomar:
- Troque a esponja úmida por uma de latão e treine a limpeza contínua.
- Faça reestanhagem no fim do expediente sempre — esse passo vale ouro.
- Use tip tinner como manutenção regular para recuperar ponta.
- Adote ferros com potência adequada (50–80 W) para trabalhos com grandes planos de terra.
- Evite abrasivos exceto em último caso; troque a ponta quando houver pitting.
Meu patrão, não negligencie essa rotina: Eletrônica é uma só, toda placa tem reparo — mas a qualidade do reparo começa pela ponta. Tamamo junto — cuida da tua ponta, e ela vai cuidar dos teus serviços. Show de bola.
Referência: conteúdo base consultado no artigo da iFixit “FixHub Soldering Tips: How to Clean, How to Use, and Tip Tips in General” (iFixit), que inspirei e adaptei para o contexto da bancada brasileira.