Sua Placa da Condensadora Virou Pó? A Culpa é da Gota de Chuva (e a Ciência Acaba de Explicar o Porquê)
A notícia revela um estudo da revista Nature sobre como gotas de água carregadas eletricamente aceleram a corrosão. Vamos traduzir essa descoberta cie...
Sua Placa da Condensadora Virou Pó? A Culpa é da Gota de Chuva (e a Ciência Acaba de Explicar o Porquê)
Introdução
Eu já vi placas de condensadora que pareciam ter sido atacadas por ácido depois de alguns anos no alto do quintal: trilhas corroídas, pinos com crostas brancas, relés com terminais soltos. A narrativa usual do cliente é sempre a mesma: “Choveu, entrou água, queimou”. Só que a coisa é mais sutil e mais traiçoeira — e agora a ciência acabou de dar uma luz sobre um mecanismo que explica por que a corrosão em placas expostas acelera como nunca. Pega essa visão: um estudo recente (referenciado pela Hackaday e publicado na Nature) mostra que gotas de água eletricamente carregadas podem induzir reações eletroquímicas localizadas que iniciam e aceleram a corrosão.
Por que isso importa para quem trabalha com climatização no Brasil? Simples: a maioria das unidades condensadoras (Midea, Gree, LG, Carrier, etc.) têm a placa de controle exposta no gabinete traseiro ou em um compartimento que não é hermético. No litoral, a maresia já é um vilão conhecido. Mas com o novo entendimento sobre gotas carregadas, vemos que até chuvas “limpas” e respingos de irrigação podem criar pequenas células eletroquímicas no ponto de contato — e isso muda nossa abordagem de manutenção e prevenção. Neste artigo eu vou traduzir o que a Nature/Hackaday explicou, contextualizar para a prática na bancada e no campo, e dar um guia completo de como proteger, diagnosticar e recuperar placas corroídas. Eletrônica é uma só — bora nós.
Preview: vou explicar o que são gotas carregadas e como elas causam corrosão em PCBs; destrinchar o “Trio da Morte” (umidade + salinidade + poluição); detalhar tipos de vernizes (tropicalização), técnicas de aplicação e quando vender esse serviço; ensinar a identificar os primeiros sinais de corrosão eletroquímica e procedimentos de limpeza e reparo sem fazer besteira. Tamamo junto — e pega essa visão.
Contexto técnico
O que é corrosão por gotas carregadas? (explicação simples)
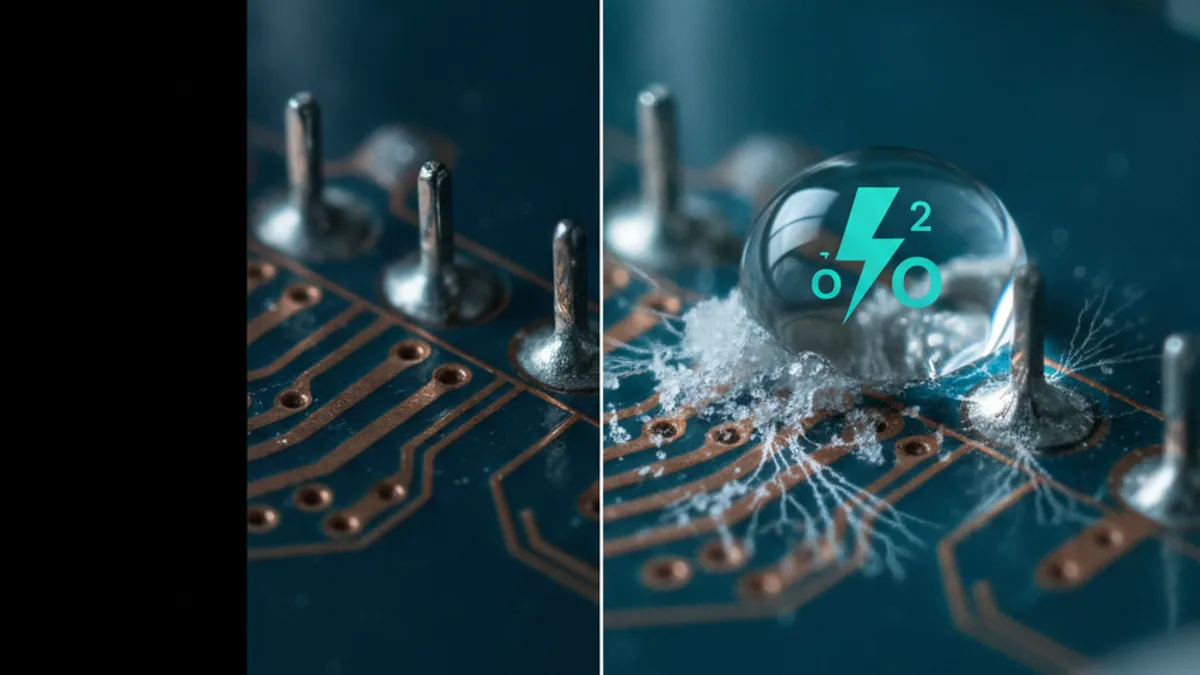
No laboratório, os pesquisadores observaram que gotas de água que chegam com carga elétrica podem provocar correntes locais ao tocar superfícies condutoras. Pense na gota como um minúsculo eletrolito móvel: ela contém água, sais e íons, e quando aterrissa sobre um metal com diferenças de potencial (entre cobre exposto, solda, metais diferentes), forma uma célula eletroquímica temporária. Essa célula favorece a oxidação (perda de elétrons) do metal no ponto anódico e redução no ponto catódico da gota — ou seja, começa a corroer ali mesmo, de forma localizada.
Na prática, em uma PCB de condensadora isso significa que uma gota de chuva, respingo de irrigação ou micro-aerosol carregado que acerta um ponto entre uma trilha de cobre exposta e um pino soldado pode iniciar a formação de produtos de corrosão (óxidos, cloretos). Se houver sais dissolvidos (maresia), a condutividade e a agressividade aumentam. O estudo mostra que o efeito é mais energético e localizado do que se supunha — e por isso vemos danos que parecem “pontuais” e severos.
Fundamentos eletroquímicos que o técnico precisa entender
- Eletrólito: água com sais dissolvidos (inclusive vestígios de fluxos ou poluentes) age como condutor entre dois pontos metálicos.
- Anodo/Cátodo: o metal que perde elétrons (geralmente cobre exposto, ou solda em presença de metais diferentes) atua como ânodo e sofre dissolução. O cátodo pode ser outro metal, máscara de solda mais rica em óxidos, ou qualquer ponto com menor potencial.
- Íons cloreto (Cl−): particularmente agressivos, quebram camadas passivas (óxidos) e formam sais solúveis que promovem corrosão contínua.
- Dendritas e depósitos salinos: com corrente contínua e umidade, estruturas filamentosas condutoras (dendritos) podem crescer entre trilhas, causando curtos.
Historicamente sabíamos que maresia e umidade corroem eletrônicos. O avanço é que gotas carregadas tornam o processo muito mais eficaz mesmo em exposições intermitentes, e explicam por que sinais de corrosão aparecem tão rápido em pontos específicos.
Análise aprofundada
O “Trio da Morte” para placas externas: Umidade + Salinidade (maresia) + Poluição
Pega essa visão: quando esses três fatores se combinam, o ambiente ao redor da placa vira um laboratório perfeito para corrosão eletroquímica.
- Umidade: água líquida (mesmo condensação ou neblina) fornece o meio para transporte iônico. Placas em locais com condensação recorrente (p. ex. caixas mal ventiladas) têm ciclagem de umidade que favorece ciclos de ataque e seca.
- Salinidade (maresia): o sal marinho (NaCl) deposita-se sobre superfícies como finos cristais. Ao absorver umidade, esses cristais dissolvem e aumentam enormemente a condutividade da gota. Cloretos atacam óxidos protetores do cobre e do estanho, acelerando oxidação.
- Poluição (aerosóis industriais, SO2, NOx): compostos ácidos contaminam as gotas e baixam o pH, equivalendo a ataques mais fortes (formação de ácido sulfúrico/nitroso em micro-escala).
Como isso acontece em campo:
- Na costa, partículas marinhas formam uma camada invisível sobre gabinetes. Uma chuva leve dissolverá esses sais e criará micro-eletrolitos.
- Em áreas urbanas, partículas de fuligem e poluentes se combinam com água e formam soluções agressivas.
- Em locais rurais com irrigação por aspersão, gotas carregadas ao estourarem podem depositar íons e criar pontos de ataque.
Consequência prática: pontos baixos, fendas de caixa, ranhuras ao redor de parafusos e locais de terminais são locais preferenciais. Relés, bornes de alimentação, conectores Molex e pinos de relé ficam vulneráveis.
⚠️ Alerta prático: nunca subestime a combinação maresia + chuva intermitente. Mesmo gabinetes “protegidos” com fluxos de ar podem acumular sal na superfície interna. Em zonas costeiras, inspecione o gabinete a cada 6 meses; em áreas interiores, a cada 12 meses (ajuste conforme histórico).
Identificando o que vemos na bancada: dendritos x sais x tin whiskers
- Dendritos (crescimento eletroquímico): filamentos ramificados, geralmente brancos acinzentados ou marrons, que crescem a partir de um ponto anódico em direção a um cátodo. Conduzem e causam curtos intermitentes. Geralmente formados por sais metálicos (cobre, prata).
- Depósitos salinos (NaCl, nitratos, sulfatos): pó branco ou cristais que são higroscópicos (atraem água). Ao molhar, recristalizam e aumentam a condutividade.
- Tin whiskers (bigodinhos de estanho): fios metálicos brilhantes, finos e metálicos, geralmente causados por tensões de compressão em revestimentos de estanho. Não são o mesmo que dendritos e sua mitigação é diferente.
- Corrosão galvânica: quando metais diferentes (p. ex. terminal de aço inox x cobre) são unidos e expostos ao eletrólito, o metal mais ativo (cobre) sofre ataque preferencial.
Como identificar na prática:
- Use lupa 20–40× ou microscópio; documente com fotos.
- Faça um teste de higroscopicidade: toque com cotonete umedecido em isopropanol 99% — sais se dissolvem e escurecem; dendritos podem soltar filamentos.
- Medições: resistência entre trilhas adjacentes aumenta com corrosão de trilha; curto intermitente com humidade relatada aponta para dendritas.
Impacto em marcas e modelos comuns
Midea, Gree e LG têm PCB’s de potência com bornes expostos e conectores à prova d’água em nível básico, mas muitos modelos de preço acessível têm caixas que não selam perfeitamente. Carrier e modelos comerciais geralmente usam placas mais protegidas, mas em instalações antigas ou mal posicionadas o problema aparece do mesmo jeito.
Casos comuns:
- Placas de controle da condensadora com terminais de alimentação corroídos (pinos afrouxam, mau contato).
- Módulos de inverter onde a placa de potência tem vias de grande corrente corroídas — aumento de temperatura e falhas intermitentes.
- Relés de compressor com pinos corroídos causando perda de contatância e aquecimento.
Guia prático de proteção (tropicalização)
Pega essa visão: tropicalização é sempre um investimento. Vender proteção é mais sustentável (e lucrativo) do que trocar placas repetidas vezes. Eu sempre digo: “Toda placa tem reparo”, mas a melhor reparação é evitar o desgaste.
Tipos de verniz (conformal coatings) e suas características
-
Acrílico (Conformal coating à base de acrilato)
- Vantagens: fácil aplicação, fácil remoção e retrabalho (com solvente), boa resistência UV.
- Limitações: resistência química e mecânica moderada; não é o mais robusto contra solventes ou hidrocarbonetos.
- Espessura típica: 25–75 µm.
-
Silicone (RTV / silicone conformal coating)
- Vantagens: excelente resistência térmica e flexibilidade, bom para ciclos térmicos e vibração.
- Limitações: menos resistente a solventes; dificuldade de reprocessamento; aderência em alguns substratos pode ser problemática.
- Indicado para: áreas com grande variação térmica e vibração (condensadora exposta ao sol e vento).
-
Poliuretano (PU)
- Vantagens: ótima resistência química e à umidade, boa dureza e proteção mecânica.
- Limitações: remoção difícil; sensível a umidade durante cura se não aplicado corretamente.
- Indicado para: ambientes marinhos/industriais onde agressividade química é alta.
-
Epóxi / Potting
- Vantagens: máxima proteção mecânica e selagem.
- Limitações: praticamente não rebarreável, impede reparo, rígido (problemas com expansão térmica), geralmente usado em módulos críticos ou potted power modules.
-
Fluoropolímeros (PTFE-based) e silicone híbrido
- Usados em aplicações específicas de alta resistência química/temperatura. Menos comuns em serviços de campo.
Como aplicar corretamente (procedimento prático)
- Limpeza prévia é tudo: remova poeira, óleos e resíduos de fluxo. Recomendo lavar com água deionizada (DI) e detergente suave se há salinidade, enxaguar com DI, depois isopropanol 99% para secagem por deslocamento. NUNCA usar água de torneira para enxague final em placas atacadas por sal.
- Secagem completa: forno a 50–60 °C por 30–60 minutos ou ar quente até secagem total. Umidade remanescente causa bolhas no verniz.
- Masking: proteger conectores, displays, adesivos, sensores e botões. Use fita Kapton ou máscara líquida.
- Métodos de aplicação: spray (pressurizado), brushing (pincel) para pequenas áreas, dip coating para lotes. Em campo, spray com pistola de baixa pressão ou latas aerosol específicas são práticos.
- Espessura: seguir recomendações do fabricante; como regra prática, evitar sobrecamadas espessas (>150 µm) que podem rachar. 25–100 µm é comum.
- Cura: tempo/t° conforme produto; poliuretanos sensíveis à umidade requerem condições controladas.
- Inspeção: verificação visual (uniformidade), teste dielétrico se necessário.
Quando recomendar ao cliente
- Se o equipamento fica a menos de 2 km da costa, recomendo tropicalização.
- Unidades instaladas em ambientes com irrigação por aspersão direta ou em fachadas poluídas também entram na lista.
- Em equipamentos acima de X anos com histórico de manutenção recorrente (trava de relés, falhas intermitentes), ofereça limpeza + verniz. (X = 3–5 anos é um parâmetro prático.)
💡 Dica de venda: ofereça pacote “Proteção Condensadora” — limpeza de placa, aplicação de verniz PU em pontos críticos, substituição de bornes por terminais inoxidáveis e inspeção anual. Cliente paga menos que a troca de placa e você ganha recorrência.
Diagnóstico visual e técnicas de limpeza sem agravar o problema
Como identificar sinais iniciais de corrosão eletroquímica
- Cronologia: primeira observação de manchas brancas/acinzentadas ao redor de pinos e soldas indica sais; escurecimento e sulcos nas trilhas indicam perda de metal; filamentos sobre trilhas são suspeitos de dendritos.
- Teste do cotonete com IPA: sodas e sais dissolvem-se e o cotonete ficará sujo; isso indica presença de contaminantes solúveis.
- Teste funcional: falhas intermitentes que variam com umidade ambiente apontam para dendritas e depósitos condutivos.
Limpeza passo a passo recomendada (procedimento seguro)
- Segurança: desligue a unidade, descarregue capacitores grandes (se aplicável) e remova a placa. Documente conexões com fotos.
- Pré-limpeza seca: remova crostas soltas com escova macia antiestática (fibra de vidro ou PVA).
- Lavagem com DI: para placas com sais visíveis, use banho em água deionizada com detergente não iônico (pH neutro) e agitação suave ou ultrassom leve.
- Enxágue final com DI abundante.
- Deslocamento com isopropanol 99%: aplica-se para retirar água residual e acelerar secagem.
- Secagem: estufa a 50–60 °C ou fluxo de ar quente. Evitar temperaturas que afetem capacitores eletrolíticos (>70 °C).
- Remoção de dendritos: após secagem, remover filamentos com caneta de fibra de vidro, pinça ou micro-lima. Em pontos condutivos, use solvente e escova e, se necessário, lixa fina e reconstrua trilhas com fio de cobre e solda.
- Reparo de trilhas: use jumper fino em caso de perda de seção, ou deposição com tinta condutora como solução temporária. Em reparos duráveis, use fio esmaltado ou técnicas de Parker.
- Pós-limpeza: aplicar verniz conforme descrito.
⚠️ Não faça:
- Não use água de torneira para lavar placas com depósito salino.
- Não aqueça excessivamente (capacitores eletrolíticos, displays e alguns componentes SMD podem danificar).
- Não tente reusar placas com delaminação extensa de substrato — substitua.
Ferramentas e consumíveis recomendados
- Água deionizada (DI), isopropanol 99% (IPA), detergente não iônico para PCBs.
- Lupa/microscópio 40–100×, caneta de fibra de vidro, escova antiestática, pinças ESD.
- Pistola de spray para verniz, fita Kapton e máscara líquida.
- Estufa de bancada com controle de temperatura.
- Multímetro, microscópio digital para documentação.
Aplicação prática no dia a dia do técnico
Como isso muda a rotina do técnico:
- Inspeção preventiva ganha prioridade: incluir verificação visual da caixa da condensadora e da placa em checklists.
- Ao abrir o gabinete: fotografar antes, durante e depois; buscar sinais mínimos de sal e actuar antes que vire falha total.
- Oferecer serviço de tropicalização como upsell em todas as visitas de manutenção preventiva, especialmente em zona costeira.
Procedimentos rápidos em visitas
- Se houver sinais iniciais (sais, depósitos): coletar amostra fotográfica, limpar local superficial com IPA e aplicar um selante temporário até que o cliente concorde com serviço completo.
- Em falha crítica: substituir módulo por peça de reposição temporária, remover a placa defeituosa para recuperação em bancada (limpeza ultrassônica + verniz).
Casos típicos e soluções
- Bornes corroídos em Midea/Gree: substituir por bornes de bronze niquelado/inox e aplicar lubrificante dielétrico aprovado (permite melhor vedação elétrica).
- Placa de potência inverter com vias corroídas: avaliar extensão do dano; se vias críticas de corrente estiverem comprometidas, melhor substituir módulo; se local e reparável, reconstrução de vias com arame e reforço com epóxi e verniz PU.
- Relé com pinos corroídos: trocar relé ou pinos, aplicar verniz e revedar base do relé com silicone para reduzir penetração de gotas.
💡 Dica de bancada: sempre que recuperar uma placa para cliente costeiro, explique o processo com fotos “antes e depois” e entregue um cartão/plano de manutenção anual — isso ajuda a vender a tropicalização e fidelizar o cliente.
Conclusão
Resumo rápido do que vimos: o estudo comentado pela Hackaday baseado na Nature mostrou que gotas carregadas eletricamente podem criar microcélulas eletroquímicas muito eficientes. Na prática, isso explica por que vimos placas da condensadora apodrecerem em pontos isolados: não é só “entrar água”, é a combinação de carga, sais e diferença de potencial entre pontos metálicos que acelera o ataque. O “Trio da Morte” — umidade, salinidade e poluição — potencializa tudo isso.
O que você, técnico, pode fazer imediatamente:
- Inspecionar com regularidade; priorizar unidades costeiras e expostas.
- Oferecer e aplicar tropicalização (conformal coating) adequada ao ambiente (PU para mar, silicone para vibração, acrílico para retrabalho).
- Aprender e aplicar rotina de limpeza correta (DI + IPA, secagem controlada) e saber quando reparar trilha ou substituir placa.
- Utilizar conectores e fixações resistentes à corrosão e vedar pontos de entrada de água/poeira.
Eu sou Lawhander, da Academia da Manutenção Eletrônica (AME), e te digo: “Eletrônica é uma só” — e a melhor manutenção é aquela que evita a troca cara e frequente da placa. “Toda placa tem reparo”, mas o ideal mesmo é não chegar no estágio de “virar pó”. Bora nós: inspecione, limpe, proteja — e venda essa proteção com confiança. Show de bola, meu patrão — tamamo junto.